STUDIUM PRZYPADKU · PROJEKTY COATTECH — Data 28 września 2026
LINIA DO OBÓBKI WSTĘPNEJ Z NADWIESZNYM PRZENOSZNIKIEM TAŚMOWYM I 7-STOPNIOWĄ TUNELOWĄ NATRYSKOWĄ
Zaprojektowane dla producenta konstrukcji metalowych w Azji Południowo-Wschodniej
Projekt w skrócie

Projekt: Automatyczna linia do obróbki wstępnej i malowania z nadwieszonym przenośnikiem taśmowym i 7-stopniową tunelową natryskową
Klient: Wiodący producent konstrukcji metalowych (nazwa utajniona na prośbę klienta)
Lokalizacja: Azja Południowo-Wschodnia — zaprojektowane, wyprodukowane i wysłane z fabryki CoatTech w Chinach
Branża: Konstrukcje metalowe i przemysłowe komponenty stalowe
Element obrabiany: Długie profile stalowe i aluminiowe / elementy rurowe do 6 m, do 150 kg na uchwyt
Długość linii: 55 m
Etapy procesu: 7 (odtłuszczanie → płukanie → odtlenianie → płukanie → fosforanowanie / silanizacja → płukanie → pasywacja)
Wydajność: prędkość przenośnika 3,0 m/min, ok. 1200 szt./dzień w dwóch zmianach
Zakres: Projekt procesu, produkcja sprzętu, wskazówki dotyczące instalacji i wsparcie w uruchomieniu
01 PRZEGLĄD PROJEKTU
Firma CoatTech Intelligent Equipment została poproszona przez producenta konstrukcji metalowych z Azji Południowo-Wschodniej o zaprojektowanie i zbudowanie ciągłej linii do obróbki powierzchniowej długich elementów stalowych i aluminiowych. Istniejący proces klienta opierał się na ręcznym przenoszeniu i zanurzaniu wsadowym, co prowadziło do niespójnej przyczepności powłoki, tworzyło wąskie gardło między przygotowaniem a malowaniem i stale zwiększało koszty pracy.
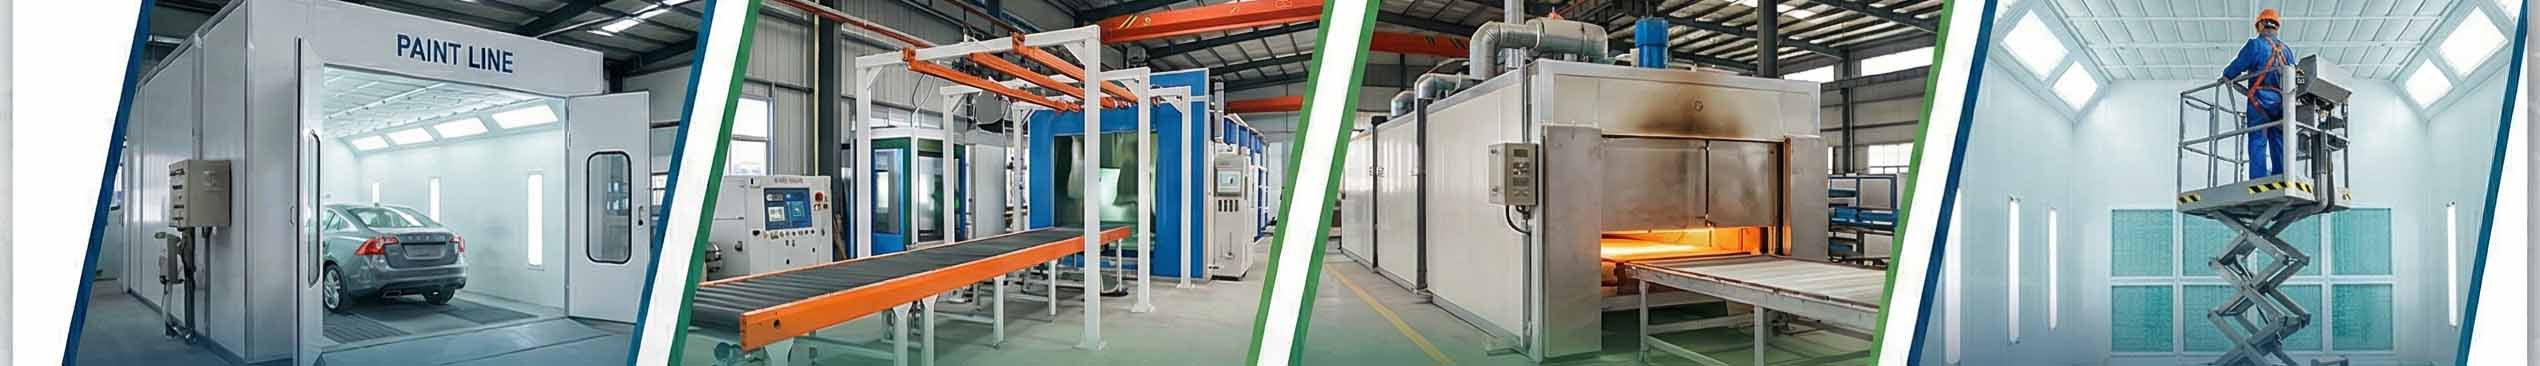
CoatTech dostarczył kompleksowe rozwiązanie oparte na wytrzymałym nadwieszonym przenośniku łańcuchowym i wieloetapowym tunelu natryskowym do obróbki wstępnej, integrującym obróbkę chemiczną, płukanie, odprowadzanie wody i wentylację w jednym ciągłym przepływie. Linia transportuje elementy obrabiane od załadunku przez wszystkie etapy obróbki do dalszego malowania i utwardzania, bez ręcznego przestawiania w żadnym punkcie.
02 WYZWANIE
Jakość powłoki jest decydowana na długo przed uruchomieniem pistoletu natryskowego. Klient borykał się z trzema konkretnymi problemami.
Niespójna przyczepność. Ręczne wycieranie i zanurzanie wsadowe pozostawiało zmienne pokrycie chemiczne, szczególnie na elementach o długości 6 metrów z zagłębionymi sekcjami. Rezultatem były awarie przyczepności i poprawki po malowaniu.
Wąskie gardło przepustowości. Przygotowanie nie nadążało za dalszą stacją malowania, zmuszając operatorów do gromadzenia części i czekania.
Zależność od pracy. Jakość zależała w dużej mierze od umiejętności i spójności operatora, co utrudniało stabilizację produkcji w różnych zmianach.
03 ODPOWIEDŹ INŻYNIERYJNA
3.1 Nadwieszony przenośnik łańcuchowy — jedna część, jedna ścieżka
Elementy obrabiane są zawieszane na dedykowanych uchwytach i transportowane przez wytrzymały nadwieszony przenośnik łańcuchowy przez cały proces. Zawieszenie części zamiast układania ich na taśmie wystawia wszystkie powierzchnie na działanie strumienia natrysku, eliminuje cienie i usuwa potrzebę ręcznego obracania lub przestawiania. Układ przenośnika został skonfigurowany do rzeczywistego planu piętra klienta, z żółtym wyznaczonym chodnikiem dla operatorów i niebieską strefą roboczą z żywicy epoksydowej oddzielającą ruch pieszych od obszaru procesu.
3.2 Siedmiostopniowy tunel natryskowy do obróbki wstępnej
Rdzeniem linii jest tunel natryskowy do obróbki wstępnej, zbudowany ze stali nierdzewnej SUS304 / SUS316 (1,2–2,0 mm), aby wytrzymać ciągłe narażenie na chemię odtłuszczającą, fosforanującą i silanizującą.
Szybkozłączki regulowane dysze kulowe (PP lub stal nierdzewna) rozmieszczone dla pełnego kontaktu chemicznego, eliminujące martwe pola na złożonych profilach.
Ciśnienie robocze 1,0–2,5 bar, regulowane na etap.
Wieloetapowe zbiorniki kaskadowe z dwuwarstwowym filtrem siatkowym ze stali nierdzewnej, zmniejszające zużycie wody i chemikaliów.
Wirujące wentylatory wyciągowe przy wlocie i wylocie tunelu w celu zatrzymania oparów chemicznych.
Wytrzymałe kratki podłogowe FRP nad tacami spustowymi ze stali nierdzewnej, zapewniające personelowi konserwacyjnemu bezpieczny, antypoślizgowy dostęp.
Opcje ogrzewania — palniki gazu ziemnego, elektryczne podgrzewacze zanurzeniowe lub palniki diesla — określone w celu dopasowania do dostępnych mediów klienta.
3.3 Zbudowane do codziennej eksploatacji, nie do salonu wystawowego
Dysze można demontować i sprawdzać bez demontażu tunelu. Ekrany filtracyjne są dostępne z chodnika. System sterowania zapewnia operatorom jasny status każdego etapu. Rezultatem jest linia, która pozostaje spójna podczas codziennej produkcji, nie tylko w dniu odbioru.
04 SPECYFIKACJE TECHNICZNE
|
Parametr
|
Specyfikacja
|
|
Sprzęt
|
Automatyczna linia do obróbki wstępnej z nadwieszonym przenośnikiem taśmowym i tunelem natryskowym
|
|
Typ przenośnika
|
Wytrzymały nadwieszony przenośnik łańcuchowy z uchwytami na elementy obrabiane
|
|
Obudowa tunelu
|
Stal nierdzewna SUS304 / SUS316, 1,2–2,0 mm
|
|
Etapy procesu
|
7 — odtłuszczanie, płukanie, fosforanowanie / silanizacja, kondycjonowanie powierzchni
|
|
Dysze
|
Szybkozłączki regulowane dysze kulowe (PP lub stal nierdzewna)
|
|
Ciśnienie robocze
|
1,0–2,5 bar (zależne od etapu)
|
|
Długość linii
|
55 m
|
|
Wydajność
|
3,0 m/min, ok. 1200 szt./dzień (dwie zmiany)
|
|
Ogrzewanie
|
Palnik gazu ziemnego / elektryczny podgrzewacz zanurzeniowy / palnik diesla
|
|
Wyciąg
|
Wirujące wentylatory wyciągowe przy wlocie i wylocie tunelu
|
|
Filtracja
|
Wieloetapowe zbiorniki kaskadowe, dwuwarstwowy filtr siatkowy ze stali nierdzewnej
|
|
Chodnik i odpływ
|
Wytrzymałe kratki FRP nad tacami spustowymi ze stali nierdzewnej
|
|
Integracja
|
Łączy się z dalszą kabiną lakierniczą, piecem do utwardzania lub linią do malowania proszkowego
|
|
Personalizacja
|
W pełni zaprojektowane do planu piętra klienta, geometrii elementu obrabianego i chemii
|
05 WYNIKI
Czas cyklu dla sekcji obróbki wstępnej skrócony z 45 minut do 18 minut, eliminując wąskie gardło między przygotowaniem a malowaniem.
Liczba operatorów wymaganych w sekcji obróbki wstępnej zmniejszona z 6 do 2, a pozostały personel został przekierowany do kontroli i pakowania.
Spójność przyczepności powłoki znacznie się poprawiła, a wskaźnik poprawek spadł z około 8% do 1,5%.
Zużycie chemikaliów i wody zmniejszone o około 30% dzięki recyrkulacji zbiorników kaskadowych i dwuwarstwowej filtracji.
06 DLACZEGO COATTECH
Inżynieria zorientowana na proces: projektujemy od elementu obrabianego i chemii wstecz, a nie z katalogu.
Jeden dostawca, jedna odpowiedzialność: obróbka wstępna, przenośnik, kabina natryskowa i piec do utwardzania zaprojektowane jako jedna zintegrowana linia.
Gotowość do eksportu: konstrukcja zgodna z CE, wysyłka w kontenerach, rysunki instalacyjne i zdalne wsparcie w uruchomieniu.
Sprawdzone na rynkach: dostawy do klientów w Europie, na Bliskim Wschodzie, w Afryce, Rosji i Azji Południowo-Wschodniej.
Porozmawiaj z naszym zespołem inżynierów
Planujesz linię do obróbki wstępnej lub malowania? Prześlij nam rysunki swoich elementów obrabianych, wymaganą wydajność i plan piętra — zwrócimy układ procesu i propozycję budżetową.
Pan Tim | Kierownik Sprzedaży
CoatTech Intelligent Equipment (Guangzhou) CO., LTD
Telefon komórkowy / WhatsApp: +86 189 8118 9424
E-mail: coattech@spraying-booth.com
Strona internetowa: www.spraying-booth.com
Tagi: linia do malowania z nadwieszonym przenośnikiem, tunel natryskowy do obróbki wstępnej, automatyczna linia do malowania, przemysłowa linia malarska, sprzęt do obróbki powierzchni, linia do fosforanowania

 Twoja wiadomość musi mieć od 20 do 3000 znaków!