| MOQ: | 1 |
| Cena: | USD8000-USD1200/SET |
| Standardowe opakowanie: | Z zwykłym filmem i kartonem |
| Okres dostawy: | 15 dni po wpłaty |
| Metoda płatności: | T/T |
| Wydajność dostaw: | 30 zestawów/miesiąc |
Cześć wszystkim,Kontynuujmy podział tego projektu na 4 podprojekty, oto obecny drugi podprojekt
Projekt Kompletna linia produkcyjna do obróbki wstępnej zanurzeniowej i malowania proszkowego komponentów klimatyzatorów
Numer referencyjny dokumentu: CTI-EXP-2026-ACPC
Data: 28 sierpnia 2026
Uwaga dla globalnych klientów: Niniejsza propozycja szczegółowo opisuje kompletne specyfikacje techniczne, przepływ procesowy, architekturę systemu, wytyczne bezpieczeństwa i standardowy zakres dostawy zautomatyzowanej/półautomatycznej przemysłowej lakierni proszkowej przeznaczonej do metalowych obudów i komponentów klimatyzatorów.
![]()
Projekt 2
Kiedy projektowaliśmy tę specyficzną, wsadową linię do malowania proszkowego obudów klimatyzatorów, naszym głównym problemem nie było samo osiągnięcie temperatury utwardzania 200°C, ale znalezienie sposobu na zatrzymanie przenoszenia wody między 4-stopniowymi zbiornikami silanowymi a piecem do suszenia wilgoci. Jeśli kiedykolwiek mieliście do czynienia z szybką rdzewieniem ciężkich ram stalowych (do 300 kg z podwójnymi wieszakami),
wiecie, że standardowe specyfikacje katalogowe nie wystarczą. Zdecydowaliśmy się połączyć pętlę jednoszynową nad głową z wózkami transportowymi po ziemi, aby pracownicy nie łamali sobie pleców przy przenoszeniu paneli o długości 3,8 metra.
Poniżej znajduje się dokładny rozkład inżynieryjny konfiguracji, którą budujemy i wysyłamy w standardowych kontenerach 40HQ—bez zbędnych ozdobników, tylko surowe parametry techniczne i rzeczywiste specyfikacje produkcyjne
Zaprojektowany do całkowitego usuwania oleju z powierzchni, trawienia i pasywacji silanowej w celu zapewnienia doskonałej przyczepności farby i długoterminowej ochrony antykorozyjnej.
|
Parametry |
Specyfikacje
|
|
Wydajność / Prędkość przetwarzania |
Projektowana szybkość procesu: 10 min / wieszak (szybkość wsadowa) |
|
Wymiary całkowite (systemu) |
Dł. 8,5 m × Szer. 4,6 m × Wys. 3,5 m |
|
Wymiary pojedynczego zbiornika |
Dł. 4,5 m × Szer. 2,0 m × Wys. 3,5 m (4 indywidualne jednostki zbiornikowe) |
|
Materiał płyty wewnętrznej |
Bezszwowe spawanie płyty ze stali nierdzewnej SUS304 / SUS201 o grubości 3,0 mm |
|
Zewnętrzna rama konstrukcyjna |
Wytrzymała konstrukcja z kwadratowych rur stalowych 100 mm × 100 mm × 3,0 mm |
|
Konfiguracje zbiorników |
Zbiornik 1: Odłuszczanie | Zbiornik 2: Płukanie 1 | Zbiornik 3: Pasywacja silanowa | Zbiornik 4: Płukanie 2 |
Szybko usuwa wilgoć pozostałą na elementach obrabianych po płukaniu, przygotowując powierzchnię metalu do przyczepności proszku bez szybkiej rdzy.
|
Parametry |
Specyfikacje
|
|
Wymiary wewnętrzne/zewnętrzne pieca |
Dł. 4,5 m × Szer. 3,09 m × Wys. 3,8 m (obrys zewnętrzny) |
|
Konstrukcja nośna |
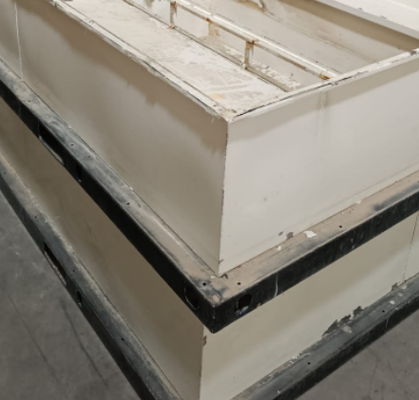
Modułowa konstrukcja izolacyjna typu mostowego z paneli warstwowych. Płyta wewnętrzna: stal ocynkowana 0,7 mm; Płyta zewnętrzna: stal powlekana kolorowo 0,6 mm (biała) |
|
Izolacja termiczna |
Wełna skalna o wysokiej gęstości 120 mm (gęstość: 100-110 kg/m³), z wypełnieniem z wełny krzemianowo-aluminiowej w miejscach połączeń. Temp. powierzchni ≤ Temperatura otoczenia + 10°C |
|
Źródło i moc grzewcza |
Elektryczne elementy grzewcze (grzałki żeberkowe ze stali nierdzewnej, 2 kW × 42 szt. = 84 kW mocy całkowitej) |
|
System recyrkulacji powietrza |
Górne zasysanie i dolne podawanie wymuszonego obiegu gorącego powietrza za pomocą wysokowydajnego wentylatora odśrodkowego o mocy 5,5 kW (wirnik 16Mn, napęd typu C) |
|
Parametry termiczne suszenia |
Temperatura pracy: 120°C ~ 160°C | Czas nagrzewania: 25°C do temperatury docelowej ≤ 40 min | Zużycie energii: ~84 kWh |
Piec do wypalania w wysokiej temperaturze zaprojektowany do topienia, płynięcia i sieciowania proszkowych powłok termoutwardzalnych w jednolitą powłokę ochronną.
|
Parametry |
Specyfikacje
|
|
Wymiary obrysu pieca |
Dł. 4,5 m × Szer. 3,09 m × Wys. 4,1 m |
|
Specyfikacja panelu konstrukcyjnego |
Panele modułowe do demontażu; 0,7 mm ocynkowana płyta wewnętrzna / 0,6 mm powlekana kolorowo płyta zewnętrzna / 120 mm płyta z wełny skalnej (100 kg/m³) |
|
Drzwi i okładziny krawędzi |
Podwójne drzwi otwierane (2 skrzydła) z uszczelką z gumy silikonowej typu P do wysokich temperatur; 1,2 mm stal walcowana na zimno, niebieska narożna okładzina zewnętrzna |
|
Źródło i moc grzewcza |
Elektryczne elementy grzewcze (grzałki żeberkowe, 2 kW × 54 szt. = 108 kW mocy całkowitej) zamontowane wzdłuż dolnych boków |
|
Jednostka wentylatora recyrkulacyjnego |
Wentylator odśrodkowy wysokotemperaturowy 5,5 kW (P=5,5kW, model 4-72-5A, wirnik odporny na ciepło 16Mn) |
|
Parametry termiczne utwardzania |
Temperatura pracy: 180°C ~ 200°C | Czas utwardzania: 15-20 min | Czas nagrzewania: 25°C do 200°C ≤ 40 min | Zużycie energii: ~108 kWh |
To wszystko na dziś, kontynuujemy jutro 29 sierpnia
![]()
![]()
![]()
![]()
![]()