Produkty
szczegółowe informacje o produktach
Do domu > Produkty >
Automatyczna linia do przygotowania powierzchni przed lutowaniem

Automatyczna linia do przygotowania powierzchni przed lutowaniem

MOQ: 1
Cena: USD2000-USD10000/SET
Standardowe opakowanie: Z zwykłym filmem i kartonem
Okres dostawy: 15 dni po wpłaty
Metoda płatności: T/T
Wydajność dostaw: 500 zestawów/miesiąc
Informacje szczegółowe
Miejsce pochodzenia
Chiny
Nazwa handlowa
CoatTech
Orzecznictwo
CE
Numer modelu
OCCL-OCT3
nazwa:
Linia do wstępnego lutowania powierzchni
Zasilacz::
220 V/50 HZ/1 faza lub inna opcja
Korzystanie z energii::
Opcja elektryczna lub inna
silnik::
Chińska marka lub marka importowa
SYTEM KONTROLI::
STYL STYLU STYLU PLC
Kolor::
Biała lub inna opcja
Aplikacja::
Wyroby metalowe
Powłoka:
10-50um
Wymiar::
Jak wymaga
Podkreślić:

Automatyczna linia przenośnikowa do przygotowania przed lutowaniem

,

system powlekania przenośnika powietrznego

,

Urządzenia do przygotowania powierzchni przed lutowaniem

Opis produktu

Automatyczna linia do przygotowania powierzchni przed lutowaniem

Do grzejników ręcznikowych i zespołów rur stalowych

Automatyczna linia do przygotowania powierzchni przed lutowaniem


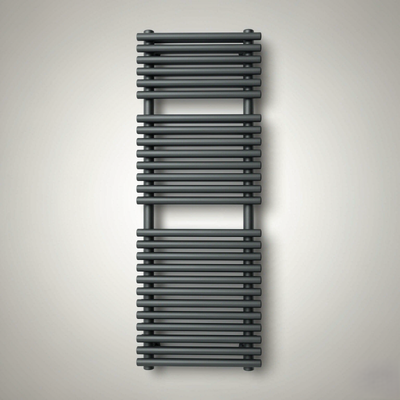
Grzejnik ręcznikowy, model 1200 × 500 mm — produkt przetwarzany na tej linii

1. Przegląd produktu

Jest to kompletna, automatyczna linia do przygotowania powierzchni stalowych grzejników ręcznikowych, zainstalowana przed piecem do lutowania. Usuwa olej, rdzę i zendrę z elementów stalowych — kolektorów i rur — przed nałożeniem pasty lutowniczej i lutowaniem grzejnika.

W przeciwieństwie do linii do malowania proszkowego, ten system nie wykonuje malowania. Jego celem jest dostarczenie chemicznie czystej, całkowicie suchej, wolnej od chlorków powierzchni, aby spoiwo lutownicze całkowicie zwilżyło metal bazowy, a połączenie było wolne od porowatości.

Kluczowa decyzja projektowa — elementy są obrabiane przed montażem

Linia przetwarza poszczególne elementy (2 kolektory półowalne + 26 rur okrągłych na grzejnik) zamiast zmontowanego grzejnika. Przynosi to trzy korzyści:

· Znacznie krótsza linia — przekrój tunelu jest określony przez element, a nie przez zespół o szerokości 1200 mm;

· Wyższa skuteczność czyszczenia — roztwory docierają do każdej powierzchni, w tym do wnętrza profili pustych;

· Elastyczne czasy przebywania — rury (lekka rdza) i kolektory (średnia do ciężkiej rdzy) mogą mieć różne czasy obróbki na tej samej linii.

Typowa konfiguracja linii

Automatyczna linia zanurzeniowa z koszami podnoszonymi przez wciągnik. Elementy są ładowane płasko do koszy, a programowalny wciągnik nadwieszany przenosi każdy kosz przez sekwencję zbiorników, nadając każdemu koszowi własny czas przebywania na każdym etapie.

2. Specyfikacje techniczne

Poniższe dane dotyczą projektu referencyjnego (100 grzejników/godzinę). Każda wartość jest projektowana na zamówienie.

Parametr

Specyfikacja

Produkt

Grzejnik ręcznikowy, model 1200 × 500 mm (inne rozmiary na życzenie)

Element obrabiany

Elementy stalowe: kolektory półowalne 40 × 30 mm, rury okrągłe Ø25 mm

Materiał

Stal S235JR, grubość ścianki 2,0 mm

Maks. długość elementu

1800 mm

Elementy na grzejnik

2 kolektory + 26 rur = 28 sztuk (+ 4 zaślepki)

Waga na grzejnik

19,6 kg

Wydajność

100 grzejników/godzinę = 200 kolektorów + 2600 rur = 2800 elementów/godzinę

Przepustowość stali

Około 1,96 t/godzinę

Typ linii

Automatyczna linia zanurzeniowa z koszami podnoszonymi przez wciągnik

Wymiary wewnętrzne zbiornika

Około 2200 × 1100 × 800 mm (około 1,6 m³ roztworu)

Pojemność kosza

10 grzejników na kosz (280 elementów, około 196 kg)

Źródło ogrzewania

Elektryczne lub gaz ziemny (dostępne obie opcje)

Moc zainstalowana

Około 200 kW (w pełni elektryczna) / około 105 kW + 12 m³/h gazu ziemnego

Napięcie

Zaprojektowane dla 400 V / 50 Hz trójfazowe (inne standardy na życzenie)

Sterowanie

Sterownik PLC + panel HMI z ekranem dotykowym, automatyczna sekwencja wciągnika, przechowywanie receptur

Materiał zbiornika

PP / FRP dla etapów kwasowych; stal nierdzewna dla etapów alkalicznych

Wymiennik ciepła

PTFE lub grafit dla kwasu solnego; stal nierdzewna dla kwasu fosforowego

Wyciąg

Ekstrakcja mgły kwasowej ze skrubberem

Ścieki

Stacja neutralizacji (dostarczana lub przygotowywana przez klienta)


3. Sekwencja procesu

Automatyczna linia do przygotowania powierzchni przed lutowaniem


Przebieg procesu: odtłuszczanie → płukanie → trawienie → płukanie → neutralizacja → płukanie DI → suszenie → lutowanie

#

Etap

Metoda

Temperatura

Czas przebywania

Cel

1

Odtłuszczanie

Zanurzenie

40–60 °C

3–5 min

Usuwa olej do tłoczenia, smar i brud warsztatowy

2

Płukanie 1

Zanurzenie

Otoczenia

1 min

Usuwa pozostałości alkaliczne przed etapem kwasowym

3

Trawienie

Zanurzenie

25–40 °C

3–8 min

Rozpuszcza rdzę i zendrę; czas przebywania ustawiany dla każdego typu elementu

4

Płukanie 2

Zanurzenie, przeciwprądowe

Otoczenia

1 min

Usuwa pozostałości kwasowe

5

Neutralizacja

Zanurzenie

40 °C

1–2 min

Łagodne płukanie alkaliczne; usuwa pozostałości chlorków, zapobiega rdzewieniu nalotowemu

6

Płukanie końcowe DI

Zanurzenie

Otoczenia

1 min

Woda dejonizowana; przewodność monitorowana online

7

Ociekanie + nóż powietrzny

Dmuchawa

Otoczenia

2–3 min

Usuwa większość wody; zmniejsza zużycie energii do suszenia o około 30%

8

Suszenie

Piec z gorącym powietrzem

100–130 °C

10–15 min

Całkowite wysuszenie — żadna woda nie może dostać się do pieca do lutowania

Po linii: pasta lutownicza jest nakładana natychmiast, a następnie zespół wchodzi do pieca do lutowania.

3.1 Dlaczego każdy krok ma znaczenie dla jakości lutowania

· Olej pozostawiony na powierzchni blokuje zwilżanie spoiwa lutowniczego — odtłuszczanie nie jest opcjonalne;

· Pozostałości chlorków z trawienia kwasem solnym muszą zostać całkowicie usunięte, w przeciwnym razie połączenie będzie wadliwe;

· Woda uwięziona wewnątrz rur lub kolektorów zamienia się w parę w piecu do lutowania i powoduje porowatość — dlatego strefy ociekania i całkowite suszenie są projektowane od początku, a nie dodawane później;

· Goła stal może rdzewieć nalotowo w ciągu kilku godzin, dlatego suszenie musi być całkowite, a pasta nakładana natychmiast po linii.


4. Obsługa elementów


Automatyczna linia do przygotowania powierzchni przed lutowaniem

Automatyczna linia do przygotowania powierzchni przed lutowaniem


Rozkład elementów | Kosz z pochyleniem

Rozkład elementów (model 1200 × 500)

Element

Specyfikacja

Ilość na grzejnik

Waga jednostkowa

Kolektor

Półowalny 40 × 30 mm, długość 1200 mm (do 1800 mm)

2

2,25 kg

Rura

Okrągła Ø25 mm, długość 470 mm, ułożone 5 / 9 / 12

26

0,58 kg

Zaślepka

Ø10 × 24 mm

4

—

Suma

Stal S235JR, 2,0 mm

28 + 4

19,6 kg

Konstrukcja kosza i stelaża

· Elementy są układane płasko w koszach, a nie wieszane pionowo. Przy długości 1800 mm pionowy zbiornik musiałby mieć głębokość około 2,4 m; płaski kosz wymaga tylko około 0,8 m.

· Kosz utrzymuje elementy pod kątem około 10–15°, aby roztwór mógł całkowicie wpłynąć i wypłynąć z profili pustych.

· Można dodać oscylację i cyrkulację zbiornika, aby odnowić roztwór wewnątrz kolektorów — to właśnie usuwa rdzę z wnętrza, a nie dłuższy czas zanurzenia.

· Różne kosze mogą mieć przypisane różne czasy przebywania przez program wciągnika, dzięki czemu rury i kolektory otrzymują dokładnie tyle czasu obróbki, ile potrzebują.


5. Układ linii

Automatyczna linia do przygotowania powierzchni przed lutowaniem


Automatyczna linia zanurzeniowa z koszami podnoszonymi przez wciągnik — sekwencja zbiorników z wciągnikiem nadwieszanym i końcowym piecem suszącym

Zastosowane zasady układu

· Jednokierunkowy przepływ materiału — załadunek na jednym końcu, rozładunek na drugim, bez cofania;

· Strefy izolacji między etapami chemicznymi zapobiegają wzajemnemu zanieczyszczeniu: alkaliczne przeniesione do zbiornika kwasowego go neutralizują, kwas przeniesiony do zbiornika płuczącego powoduje rdzewienie nalotowe;

· Płukanie przeciwprądowe — świeża woda wpływa na ostatnim etapie płukania i przelewa się wstecz, zmniejszając zużycie wody do około 0,8–1,5 m³/h;

· Dostępne są układy proste, w kształcie litery U lub L, dopasowane do dostępnej powierzchni podłogi;

· Dostęp do konserwacji, chodniki z FRP i drzwi inspekcyjne zaprojektowane w każdym zbiorniku.

Wymagane media (projekt referencyjny)

Media

Wymaganie

Moc elektryczna

Około 200 kW zainstalowanej (w pełni elektryczna) lub około 105 kW z suszarką gazową

Gaz ziemny

Około 12 m³/h (opcja suszarki gazowej)

Uzupełnianie wody

0,8–1,5 m³/h, płukanie przeciwprądowe

Woda dejonizowana

Około 0,3 m³/h do płukania końcowego

Sprężone powietrze

6–8 bar, tylko do instrumentacji (nóż powietrzny wykorzystuje dmuchawę, a nie sprężone powietrze)

Wyciąg

Ekstrakcja mgły kwasowej do skrubera

Ścieki

Neutralizacja zużytego ługi trawiącego i wody płuczącej

Wolna wysokość

Minimum około 4,5 m dla linii wciągnikowej


6. Wynik

Automatyczna linia do przygotowania powierzchni przed lutowaniem


Elementy stalowe przed i po obróbce wstępnej przed lutowaniem — usunięta rdza, odsłonięty jasny metal

Aspekt

Wynik

Stan powierzchni

Wolna od oleju, rdzy, zendry i pozostałości chlorków

Wnęki wewnętrzne

Dostępne i opróżniane dzięki konstrukcji — pochylenie kosza plus opcjonalna cyrkulacja

Suszenie

Całkowite; brak uwięzionej wody wchodzącej do pieca do lutowania

Kontrola płukania końcowego

Monitorowanie przewodności online z limitem alarmowym

Elastyczność

Oddzielne czasy przebywania dla rur i kolektorów; regulowane w zależności od poziomu rdzy wejściowej

Chemia

Działa na lokalnie dostarczanych przez klienta chemikaliach lub równoważnej chemii CoatTech

7. Referencja projektu

Pozycja

Szczegół

Klient

Wiodący producent rur i profili stalowych w Algierii

Branża

Produkcja rur stalowych, produkcja grzejników ręcznikowych

Lokalizacja

Boudouaou, Algieria

Zastosowanie

Przygotowanie powierzchni kolektorów i rur przed lutowaniem

Wydajność

100 grzejników na godzinę

Zakres

Projekt procesu, dostawa sprzętu, układ, wsparcie uruchomienia

Status

Etap propozycji inżynieryjnej

Uwaga do publikacji: przed publikacją nazwy firmy klienta należy potwierdzić z klientem. Jeśli zgoda nie zostanie uzyskana, należy użyć powyższego sformułowania.

7.1 O co prosił klient

· Obróbka elementów przed montażem, w celu skrócenia linii i zwiększenia efektywności czyszczenia;

· Różne czasy przebywania dla lekko zardzewiałych rur i mocno zardzewiałych kolektorów;

· Stojaki lub kosze, które pozwalają na dostęp i odpływ roztworu z wnętrza profili pustych;

· Monitorowanie przewodności płukania końcowego z określonym limitem, przed nałożeniem pasty lutowniczej;

· Opcja zanurzenia zachowana w ofercie dla etapu trawienia.

8. Dlaczego CoatTech

Zaleta

Opis

Najpierw proces, potem sprzęt

Rozmiar linii określamy na podstawie chemii i poziomu rdzy, a nie z katalogu

Konstrukcja odporna na korozję

Zbiorniki PP / FRP i wymienniki ciepła PTFE lub grafitowe dla kwasu solnego; SUS304 / SUS316 dla etapów alkalicznych i fosforowych

Kompletna konstrukcja susząca

Wdmuchiwanie powietrza nożem powietrznym przed suszarką, zmniejszające zużycie energii do suszenia o około 30%

Identyfikowalna jakość płukania

Płukanie przeciwprądowe z monitorowaniem przewodności online na ostatnim etapie płukania

Elastyczne sterowanie linią

Czasy przebywania na kosz programowane przez wciągnik — różne receptury dla różnych elementów lub poziomów rdzy

Kompatybilność z lokalną chemią

Zaprojektowane do pracy z chemikaliami dostępnymi na rynku klienta

Opcje energetyczne

Ogrzewanie elektryczne lub gazowe, wyceniane obok siebie, aby można było porównać koszty eksploatacji

Doświadczenie eksportowe

Projekty realizowane w całej Afryce, na Bliskim Wschodzie, w Europie i Azji; dostępne dokumentacja CE i pliki techniczne w języku francuskim

Warunki płatności

Akceptowane nieodwołalne akredytywy dla projektów afrykańskich

9. Zastosowania

Ta sama koncepcja linii jest stosowana dla każdego zespołu stalowego, który jest lutowany, spawany lub powlekany i wymaga wcześniej chemicznie czystej powierzchni:

· Grzejniki ręcznikowe i grzejniki grzewcze — kolektory, rury i nagłówki przed lutowaniem;

· Zespoły rur stalowych — ramy meblowe, wymienniki ciepła, zwoje skraplaczy;

· Komponenty motoryzacyjne i HVAC — zespoły rur i nagłówków przed lutowaniem;

· Ogólne konstrukcje stalowe — jako etap wstępnej obróbki przed malowaniem proszkowym lub ciekłym.


10. Często zadawane pytania

P: Czy jest to linia do malowania proszkowego?

Nie. Jest to linia do przygotowania powierzchni przed lutowaniem. Czyści i suszy elementy stalowe; nie nakłada się proszku ani farby. Jeśli potrzebujesz również linii do malowania proszkowego po lutowaniu, projektujemy i dostarczamy ją jako osobną linię.

P: Tunel natryskowy czy zbiorniki zanurzeniowe — co polecasz?

Do tego zastosowania polecamy zanurzenie. Ciężka rdza na kolektorach wymaga minutowego kontaktu, a wnętrze pustych profili musi być zwilżone — natrysk nie może tego zapewnić niezawodnie. Możemy wycenić wersję natryskową do porównania.

P: Czy zanurzenie oznacza zanurzenie elektrolityczne?

Nie. Mamy na myśli proste zanurzenie chemiczne bez prądu elektrycznego. Zanurzenie elektrolityczne wymaga prostownika i elektrod, kosztuje znacznie więcej i nie zalecamy go jako podstawowego projektu.

P: Czy rury i kolektory mogą mieć różne czasy obróbki?

Tak. Jest to standardowa cecha linii wciągnikowej — program przypisuje czas przebywania do każdego kosza, dzięki czemu rury i kolektory są obrabiane dokładnie tak długo, jak tego potrzebują.

P: Jak zapobiec pozostawaniu rdzy wewnątrz kolektorów?

Kosz utrzymuje elementy pod kątem, aby roztwór mógł wpłynąć i wypłynąć, a my oferujemy cyrkulację zbiornika i oscylację kosza, aby odnowić roztwór wewnątrz profilu. Samo dłuższe zanurzenie tego nie rozwiązuje.

P: Którego kwasu powinniśmy użyć — solnego czy fosforowego?

Oba działają. W przypadku kwasu solnego zbiorniki muszą być wykonane z PP lub FRP, a wymienniki ciepła z PTFE lub grafitu — stal nierdzewna nie może być używana. Kwas fosforowy pozwala na stosowanie zbiorników ze stali nierdzewnej i pozostawia lekki film antykorozyjny. Wycenimy zgodnie z Twoimi preferencjami.

P: Jakie media potrzebuje linia?

Dla projektu referencyjnego: około 200 kW mocy zainstalowanej (lub około 105 kW z suszarką gazową plus około 12 m³/h gazu ziemnego), 0,8–1,5 m³/h wody do uzupełniania, woda dejonizowana do płukania końcowego, 6–8 bar sprężonego powietrza do instrumentacji oraz ekstrakcja mgły kwasowej ze skrubberem.

P: Czy linia może działać na chemikaliach, które już kupujemy lokalnie?

Tak. Projektujemy linię w oparciu o Twoje istniejące produkty i parametry. Możemy również dostarczyć równoważną chemię, jeśli wolisz.

P: Czy dostarczacie skrubber spalin i neutralizację ścieków?

Oba są dostępne. Dostarczymy je, jeśli będą wymagane, lub zaprojektujemy punkty połączeń i pozwolimy lokalnemu wykonawcy je zbudować — w zależności od Twoich preferencji.

P: Jaki jest czas dostawy?

Zazwyczaj 8–14 tygodni od zamówienia do dostawy, w zależności od konfiguracji, plus instalacja i uruchomienie. Podamy dokładny harmonogram wraz z wyceną.

P: Czy zapewniacie instalację i szkolenie?

Tak. Zapewniamy nadzór nad instalacją, uruchomienie i szkolenie operatorów, a możemy wycenić to jako osobną pozycję lub włączyć do pakietu.


Automatyczna linia do przygotowania powierzchni przed lutowaniem

Automatyczna linia do przygotowania powierzchni przed lutowaniem

Produkty
szczegółowe informacje o produktach
Automatyczna linia do przygotowania powierzchni przed lutowaniem
MOQ: 1
Cena: USD2000-USD10000/SET
Standardowe opakowanie: Z zwykłym filmem i kartonem
Okres dostawy: 15 dni po wpłaty
Metoda płatności: T/T
Wydajność dostaw: 500 zestawów/miesiąc
Informacje szczegółowe
Miejsce pochodzenia
Chiny
Nazwa handlowa
CoatTech
Orzecznictwo
CE
Numer modelu
OCCL-OCT3
nazwa:
Linia do wstępnego lutowania powierzchni
Zasilacz::
220 V/50 HZ/1 faza lub inna opcja
Korzystanie z energii::
Opcja elektryczna lub inna
silnik::
Chińska marka lub marka importowa
SYTEM KONTROLI::
STYL STYLU STYLU PLC
Kolor::
Biała lub inna opcja
Aplikacja::
Wyroby metalowe
Powłoka:
10-50um
Wymiar::
Jak wymaga
Minimalne zamówienie:
1
Cena:
USD2000-USD10000/SET
Szczegóły pakowania:
Z zwykłym filmem i kartonem
Czas dostawy:
15 dni po wpłaty
Zasady płatności:
T/T
Możliwość Supply:
500 zestawów/miesiąc
Podkreślić

Automatyczna linia przenośnikowa do przygotowania przed lutowaniem

,

system powlekania przenośnika powietrznego

,

Urządzenia do przygotowania powierzchni przed lutowaniem

Opis produktu

Automatyczna linia do przygotowania powierzchni przed lutowaniem

Do grzejników ręcznikowych i zespołów rur stalowych

Automatyczna linia do przygotowania powierzchni przed lutowaniem


Grzejnik ręcznikowy, model 1200 × 500 mm — produkt przetwarzany na tej linii

1. Przegląd produktu

Jest to kompletna, automatyczna linia do przygotowania powierzchni stalowych grzejników ręcznikowych, zainstalowana przed piecem do lutowania. Usuwa olej, rdzę i zendrę z elementów stalowych — kolektorów i rur — przed nałożeniem pasty lutowniczej i lutowaniem grzejnika.

W przeciwieństwie do linii do malowania proszkowego, ten system nie wykonuje malowania. Jego celem jest dostarczenie chemicznie czystej, całkowicie suchej, wolnej od chlorków powierzchni, aby spoiwo lutownicze całkowicie zwilżyło metal bazowy, a połączenie było wolne od porowatości.

Kluczowa decyzja projektowa — elementy są obrabiane przed montażem

Linia przetwarza poszczególne elementy (2 kolektory półowalne + 26 rur okrągłych na grzejnik) zamiast zmontowanego grzejnika. Przynosi to trzy korzyści:

· Znacznie krótsza linia — przekrój tunelu jest określony przez element, a nie przez zespół o szerokości 1200 mm;

· Wyższa skuteczność czyszczenia — roztwory docierają do każdej powierzchni, w tym do wnętrza profili pustych;

· Elastyczne czasy przebywania — rury (lekka rdza) i kolektory (średnia do ciężkiej rdzy) mogą mieć różne czasy obróbki na tej samej linii.

Typowa konfiguracja linii

Automatyczna linia zanurzeniowa z koszami podnoszonymi przez wciągnik. Elementy są ładowane płasko do koszy, a programowalny wciągnik nadwieszany przenosi każdy kosz przez sekwencję zbiorników, nadając każdemu koszowi własny czas przebywania na każdym etapie.

2. Specyfikacje techniczne

Poniższe dane dotyczą projektu referencyjnego (100 grzejników/godzinę). Każda wartość jest projektowana na zamówienie.

Parametr

Specyfikacja

Produkt

Grzejnik ręcznikowy, model 1200 × 500 mm (inne rozmiary na życzenie)

Element obrabiany

Elementy stalowe: kolektory półowalne 40 × 30 mm, rury okrągłe Ø25 mm

Materiał

Stal S235JR, grubość ścianki 2,0 mm

Maks. długość elementu

1800 mm

Elementy na grzejnik

2 kolektory + 26 rur = 28 sztuk (+ 4 zaślepki)

Waga na grzejnik

19,6 kg

Wydajność

100 grzejników/godzinę = 200 kolektorów + 2600 rur = 2800 elementów/godzinę

Przepustowość stali

Około 1,96 t/godzinę

Typ linii

Automatyczna linia zanurzeniowa z koszami podnoszonymi przez wciągnik

Wymiary wewnętrzne zbiornika

Około 2200 × 1100 × 800 mm (około 1,6 m³ roztworu)

Pojemność kosza

10 grzejników na kosz (280 elementów, około 196 kg)

Źródło ogrzewania

Elektryczne lub gaz ziemny (dostępne obie opcje)

Moc zainstalowana

Około 200 kW (w pełni elektryczna) / około 105 kW + 12 m³/h gazu ziemnego

Napięcie

Zaprojektowane dla 400 V / 50 Hz trójfazowe (inne standardy na życzenie)

Sterowanie

Sterownik PLC + panel HMI z ekranem dotykowym, automatyczna sekwencja wciągnika, przechowywanie receptur

Materiał zbiornika

PP / FRP dla etapów kwasowych; stal nierdzewna dla etapów alkalicznych

Wymiennik ciepła

PTFE lub grafit dla kwasu solnego; stal nierdzewna dla kwasu fosforowego

Wyciąg

Ekstrakcja mgły kwasowej ze skrubberem

Ścieki

Stacja neutralizacji (dostarczana lub przygotowywana przez klienta)


3. Sekwencja procesu

Automatyczna linia do przygotowania powierzchni przed lutowaniem


Przebieg procesu: odtłuszczanie → płukanie → trawienie → płukanie → neutralizacja → płukanie DI → suszenie → lutowanie

#

Etap

Metoda

Temperatura

Czas przebywania

Cel

1

Odtłuszczanie

Zanurzenie

40–60 °C

3–5 min

Usuwa olej do tłoczenia, smar i brud warsztatowy

2

Płukanie 1

Zanurzenie

Otoczenia

1 min

Usuwa pozostałości alkaliczne przed etapem kwasowym

3

Trawienie

Zanurzenie

25–40 °C

3–8 min

Rozpuszcza rdzę i zendrę; czas przebywania ustawiany dla każdego typu elementu

4

Płukanie 2

Zanurzenie, przeciwprądowe

Otoczenia

1 min

Usuwa pozostałości kwasowe

5

Neutralizacja

Zanurzenie

40 °C

1–2 min

Łagodne płukanie alkaliczne; usuwa pozostałości chlorków, zapobiega rdzewieniu nalotowemu

6

Płukanie końcowe DI

Zanurzenie

Otoczenia

1 min

Woda dejonizowana; przewodność monitorowana online

7

Ociekanie + nóż powietrzny

Dmuchawa

Otoczenia

2–3 min

Usuwa większość wody; zmniejsza zużycie energii do suszenia o około 30%

8

Suszenie

Piec z gorącym powietrzem

100–130 °C

10–15 min

Całkowite wysuszenie — żadna woda nie może dostać się do pieca do lutowania

Po linii: pasta lutownicza jest nakładana natychmiast, a następnie zespół wchodzi do pieca do lutowania.

3.1 Dlaczego każdy krok ma znaczenie dla jakości lutowania

· Olej pozostawiony na powierzchni blokuje zwilżanie spoiwa lutowniczego — odtłuszczanie nie jest opcjonalne;

· Pozostałości chlorków z trawienia kwasem solnym muszą zostać całkowicie usunięte, w przeciwnym razie połączenie będzie wadliwe;

· Woda uwięziona wewnątrz rur lub kolektorów zamienia się w parę w piecu do lutowania i powoduje porowatość — dlatego strefy ociekania i całkowite suszenie są projektowane od początku, a nie dodawane później;

· Goła stal może rdzewieć nalotowo w ciągu kilku godzin, dlatego suszenie musi być całkowite, a pasta nakładana natychmiast po linii.


4. Obsługa elementów


Automatyczna linia do przygotowania powierzchni przed lutowaniem

Automatyczna linia do przygotowania powierzchni przed lutowaniem


Rozkład elementów | Kosz z pochyleniem

Rozkład elementów (model 1200 × 500)

Element

Specyfikacja

Ilość na grzejnik

Waga jednostkowa

Kolektor

Półowalny 40 × 30 mm, długość 1200 mm (do 1800 mm)

2

2,25 kg

Rura

Okrągła Ø25 mm, długość 470 mm, ułożone 5 / 9 / 12

26

0,58 kg

Zaślepka

Ø10 × 24 mm

4

—

Suma

Stal S235JR, 2,0 mm

28 + 4

19,6 kg

Konstrukcja kosza i stelaża

· Elementy są układane płasko w koszach, a nie wieszane pionowo. Przy długości 1800 mm pionowy zbiornik musiałby mieć głębokość około 2,4 m; płaski kosz wymaga tylko około 0,8 m.

· Kosz utrzymuje elementy pod kątem około 10–15°, aby roztwór mógł całkowicie wpłynąć i wypłynąć z profili pustych.

· Można dodać oscylację i cyrkulację zbiornika, aby odnowić roztwór wewnątrz kolektorów — to właśnie usuwa rdzę z wnętrza, a nie dłuższy czas zanurzenia.

· Różne kosze mogą mieć przypisane różne czasy przebywania przez program wciągnika, dzięki czemu rury i kolektory otrzymują dokładnie tyle czasu obróbki, ile potrzebują.


5. Układ linii

Automatyczna linia do przygotowania powierzchni przed lutowaniem


Automatyczna linia zanurzeniowa z koszami podnoszonymi przez wciągnik — sekwencja zbiorników z wciągnikiem nadwieszanym i końcowym piecem suszącym

Zastosowane zasady układu

· Jednokierunkowy przepływ materiału — załadunek na jednym końcu, rozładunek na drugim, bez cofania;

· Strefy izolacji między etapami chemicznymi zapobiegają wzajemnemu zanieczyszczeniu: alkaliczne przeniesione do zbiornika kwasowego go neutralizują, kwas przeniesiony do zbiornika płuczącego powoduje rdzewienie nalotowe;

· Płukanie przeciwprądowe — świeża woda wpływa na ostatnim etapie płukania i przelewa się wstecz, zmniejszając zużycie wody do około 0,8–1,5 m³/h;

· Dostępne są układy proste, w kształcie litery U lub L, dopasowane do dostępnej powierzchni podłogi;

· Dostęp do konserwacji, chodniki z FRP i drzwi inspekcyjne zaprojektowane w każdym zbiorniku.

Wymagane media (projekt referencyjny)

Media

Wymaganie

Moc elektryczna

Około 200 kW zainstalowanej (w pełni elektryczna) lub około 105 kW z suszarką gazową

Gaz ziemny

Około 12 m³/h (opcja suszarki gazowej)

Uzupełnianie wody

0,8–1,5 m³/h, płukanie przeciwprądowe

Woda dejonizowana

Około 0,3 m³/h do płukania końcowego

Sprężone powietrze

6–8 bar, tylko do instrumentacji (nóż powietrzny wykorzystuje dmuchawę, a nie sprężone powietrze)

Wyciąg

Ekstrakcja mgły kwasowej do skrubera

Ścieki

Neutralizacja zużytego ługi trawiącego i wody płuczącej

Wolna wysokość

Minimum około 4,5 m dla linii wciągnikowej


6. Wynik

Automatyczna linia do przygotowania powierzchni przed lutowaniem


Elementy stalowe przed i po obróbce wstępnej przed lutowaniem — usunięta rdza, odsłonięty jasny metal

Aspekt

Wynik

Stan powierzchni

Wolna od oleju, rdzy, zendry i pozostałości chlorków

Wnęki wewnętrzne

Dostępne i opróżniane dzięki konstrukcji — pochylenie kosza plus opcjonalna cyrkulacja

Suszenie

Całkowite; brak uwięzionej wody wchodzącej do pieca do lutowania

Kontrola płukania końcowego

Monitorowanie przewodności online z limitem alarmowym

Elastyczność

Oddzielne czasy przebywania dla rur i kolektorów; regulowane w zależności od poziomu rdzy wejściowej

Chemia

Działa na lokalnie dostarczanych przez klienta chemikaliach lub równoważnej chemii CoatTech

7. Referencja projektu

Pozycja

Szczegół

Klient

Wiodący producent rur i profili stalowych w Algierii

Branża

Produkcja rur stalowych, produkcja grzejników ręcznikowych

Lokalizacja

Boudouaou, Algieria

Zastosowanie

Przygotowanie powierzchni kolektorów i rur przed lutowaniem

Wydajność

100 grzejników na godzinę

Zakres

Projekt procesu, dostawa sprzętu, układ, wsparcie uruchomienia

Status

Etap propozycji inżynieryjnej

Uwaga do publikacji: przed publikacją nazwy firmy klienta należy potwierdzić z klientem. Jeśli zgoda nie zostanie uzyskana, należy użyć powyższego sformułowania.

7.1 O co prosił klient

· Obróbka elementów przed montażem, w celu skrócenia linii i zwiększenia efektywności czyszczenia;

· Różne czasy przebywania dla lekko zardzewiałych rur i mocno zardzewiałych kolektorów;

· Stojaki lub kosze, które pozwalają na dostęp i odpływ roztworu z wnętrza profili pustych;

· Monitorowanie przewodności płukania końcowego z określonym limitem, przed nałożeniem pasty lutowniczej;

· Opcja zanurzenia zachowana w ofercie dla etapu trawienia.

8. Dlaczego CoatTech

Zaleta

Opis

Najpierw proces, potem sprzęt

Rozmiar linii określamy na podstawie chemii i poziomu rdzy, a nie z katalogu

Konstrukcja odporna na korozję

Zbiorniki PP / FRP i wymienniki ciepła PTFE lub grafitowe dla kwasu solnego; SUS304 / SUS316 dla etapów alkalicznych i fosforowych

Kompletna konstrukcja susząca

Wdmuchiwanie powietrza nożem powietrznym przed suszarką, zmniejszające zużycie energii do suszenia o około 30%

Identyfikowalna jakość płukania

Płukanie przeciwprądowe z monitorowaniem przewodności online na ostatnim etapie płukania

Elastyczne sterowanie linią

Czasy przebywania na kosz programowane przez wciągnik — różne receptury dla różnych elementów lub poziomów rdzy

Kompatybilność z lokalną chemią

Zaprojektowane do pracy z chemikaliami dostępnymi na rynku klienta

Opcje energetyczne

Ogrzewanie elektryczne lub gazowe, wyceniane obok siebie, aby można było porównać koszty eksploatacji

Doświadczenie eksportowe

Projekty realizowane w całej Afryce, na Bliskim Wschodzie, w Europie i Azji; dostępne dokumentacja CE i pliki techniczne w języku francuskim

Warunki płatności

Akceptowane nieodwołalne akredytywy dla projektów afrykańskich

9. Zastosowania

Ta sama koncepcja linii jest stosowana dla każdego zespołu stalowego, który jest lutowany, spawany lub powlekany i wymaga wcześniej chemicznie czystej powierzchni:

· Grzejniki ręcznikowe i grzejniki grzewcze — kolektory, rury i nagłówki przed lutowaniem;

· Zespoły rur stalowych — ramy meblowe, wymienniki ciepła, zwoje skraplaczy;

· Komponenty motoryzacyjne i HVAC — zespoły rur i nagłówków przed lutowaniem;

· Ogólne konstrukcje stalowe — jako etap wstępnej obróbki przed malowaniem proszkowym lub ciekłym.


10. Często zadawane pytania

P: Czy jest to linia do malowania proszkowego?

Nie. Jest to linia do przygotowania powierzchni przed lutowaniem. Czyści i suszy elementy stalowe; nie nakłada się proszku ani farby. Jeśli potrzebujesz również linii do malowania proszkowego po lutowaniu, projektujemy i dostarczamy ją jako osobną linię.

P: Tunel natryskowy czy zbiorniki zanurzeniowe — co polecasz?

Do tego zastosowania polecamy zanurzenie. Ciężka rdza na kolektorach wymaga minutowego kontaktu, a wnętrze pustych profili musi być zwilżone — natrysk nie może tego zapewnić niezawodnie. Możemy wycenić wersję natryskową do porównania.

P: Czy zanurzenie oznacza zanurzenie elektrolityczne?

Nie. Mamy na myśli proste zanurzenie chemiczne bez prądu elektrycznego. Zanurzenie elektrolityczne wymaga prostownika i elektrod, kosztuje znacznie więcej i nie zalecamy go jako podstawowego projektu.

P: Czy rury i kolektory mogą mieć różne czasy obróbki?

Tak. Jest to standardowa cecha linii wciągnikowej — program przypisuje czas przebywania do każdego kosza, dzięki czemu rury i kolektory są obrabiane dokładnie tak długo, jak tego potrzebują.

P: Jak zapobiec pozostawaniu rdzy wewnątrz kolektorów?

Kosz utrzymuje elementy pod kątem, aby roztwór mógł wpłynąć i wypłynąć, a my oferujemy cyrkulację zbiornika i oscylację kosza, aby odnowić roztwór wewnątrz profilu. Samo dłuższe zanurzenie tego nie rozwiązuje.

P: Którego kwasu powinniśmy użyć — solnego czy fosforowego?

Oba działają. W przypadku kwasu solnego zbiorniki muszą być wykonane z PP lub FRP, a wymienniki ciepła z PTFE lub grafitu — stal nierdzewna nie może być używana. Kwas fosforowy pozwala na stosowanie zbiorników ze stali nierdzewnej i pozostawia lekki film antykorozyjny. Wycenimy zgodnie z Twoimi preferencjami.

P: Jakie media potrzebuje linia?

Dla projektu referencyjnego: około 200 kW mocy zainstalowanej (lub około 105 kW z suszarką gazową plus około 12 m³/h gazu ziemnego), 0,8–1,5 m³/h wody do uzupełniania, woda dejonizowana do płukania końcowego, 6–8 bar sprężonego powietrza do instrumentacji oraz ekstrakcja mgły kwasowej ze skrubberem.

P: Czy linia może działać na chemikaliach, które już kupujemy lokalnie?

Tak. Projektujemy linię w oparciu o Twoje istniejące produkty i parametry. Możemy również dostarczyć równoważną chemię, jeśli wolisz.

P: Czy dostarczacie skrubber spalin i neutralizację ścieków?

Oba są dostępne. Dostarczymy je, jeśli będą wymagane, lub zaprojektujemy punkty połączeń i pozwolimy lokalnemu wykonawcy je zbudować — w zależności od Twoich preferencji.

P: Jaki jest czas dostawy?

Zazwyczaj 8–14 tygodni od zamówienia do dostawy, w zależności od konfiguracji, plus instalacja i uruchomienie. Podamy dokładny harmonogram wraz z wyceną.

P: Czy zapewniacie instalację i szkolenie?

Tak. Zapewniamy nadzór nad instalacją, uruchomienie i szkolenie operatorów, a możemy wycenić to jako osobną pozycję lub włączyć do pakietu.


Automatyczna linia do przygotowania powierzchni przed lutowaniem

Automatyczna linia do przygotowania powierzchni przed lutowaniem

Mapa strony |  Polityka prywatności | Chiny dobre. Jakość Szczotka spryskiwacza Sprzedawca. 2024-2026 CoatTech Intelligent Equipment(Guangzhou) CO.,LTD Wszystkie. Prawa zastrzeżone.